


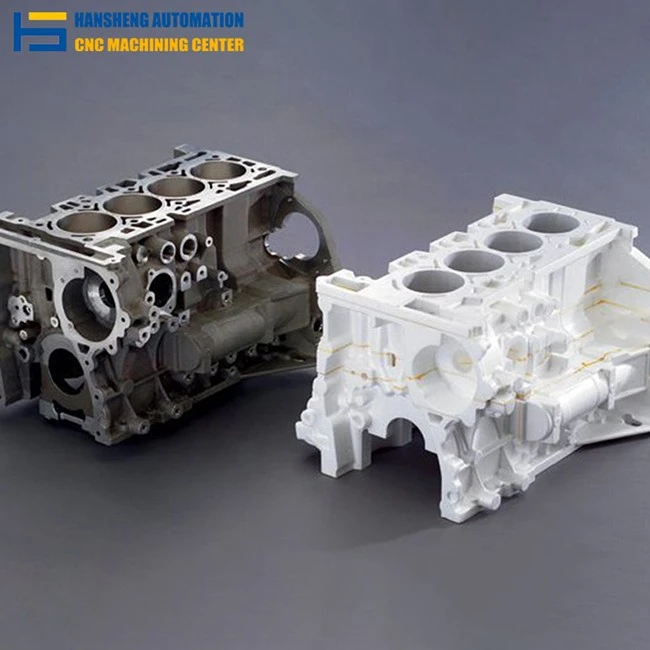
Hansheng Automation telah terlibat secara mendalam dalam industri pengecoran selama bertahun-tahun, tidak hanya memiliki pabrik pengecoran independen dan pabrik pemrosesan pengecoran, namun juga memiliki seperangkat peralatan-skala besar yang lengkap, yang dapat memenuhi kebutuhan pengecoran sebagian besar pelanggan, kami sering menggunakan proses pengecoranPengecoran Pasir, Pengecoran Busa Hilang, Pengecoran Investasi, dll. telah menyediakan layanan suku cadang pengecoran presisi untuk produsen mesin tembakau, produsen peralatan mesin permesinan CNC, dan produsen peralatan besar lainnya, dan telah diakui dan diberi potongan harga oleh pelanggan. Kami berharap dapat meneruskan-layanan berkualitas tinggi kami kepada lebih banyak pelanggan dan memecahkan masalah pengecoran komponen bagi pelanggan.
Fitur pengecoran busa yang hilang
Lost foam casting merupakan suatu proses pengecoran yang menggunakan plastik polistiren sebagai bahan pembuatan cetakan pengecoran, yang mempunyai banyak ciri-ciri :
Cetakan tidak dapat digunakan kembali
Cetakan logam yang digunakan dalam proses pengecoran lainnya dapat digunakan kembali. Namun pengecoran busa yang hilang menggunakan cetakan plastik polistiren dalam pengecoran akan menjadi larutan logam cair yang meleleh, sehingga cetakan tersebut-satu kali tidak dapat digunakan kembali.
Siklus pengecoran pendek
Kami dilengkapi dengan Peralatan Pembuatan Cetakan Otomatis CNC untuk produksi cetakan secara massal, dan waktu siklus dari pembuatan cetakan hingga penyelesaian pengecoran biasanya hanya memakan waktu 2-3 hari.Waktu siklus untuk proses pengecoran lainnya bisa memakan waktu berminggu-minggu.
Dukungan untuk struktur yang kompleks
Pengecoran cetakan hilang dapat digunakan untuk membuat blanko untuk impeler atau bagian presisi lainnya dengan rongga internal dan dinding tipis, tetapi inti cetakan perlu dipersiapkan terlebih dahulu untuk mewujudkan rongga internal dan dinding tipis.

Proses pengecoran busa hilang
Pengecoran busa yang hilang memungkinkan pembuatan komponen logam kompleks secara presisi melalui beberapa langkah utama, dan berikut ini adalah penjelasan rinci tentang proses pengecoran busa yang hilang:
Untuk pengecoran, perlu membuat cetakan produk terlebih dahulu, dan cetakan yang berbeda digunakan untuk proses pengecoran yang berbeda. Pengecoran busa yang hilang menggunakan Expanded Polystyrene (EPS) untuk membuat cetakannya, dan agar penuangannya lancar, kita juga perlu merancang dan membuat sistem persimpangan dan merakitnya dengan cetakan.
Untuk mencegah pasir kasar mempengaruhi permukaan halus cetakan busa, permukaan cetakan busa perlu ditutup dengan lapisan-tahan api. Lapisan tahan api mampu mengembalikan semua detail cetakan dengan sangat baik.
Setelah cetakan disiapkan, bahan logam yang sesuai dipilih sesuai dengan gambar pelanggan, dan bahan tersebut dilebur di dalam tungku. Karena titik leleh bahan logam sangat tinggi, sehingga perlu dilindungi dengan baik dari suhu tinggi.
Setelah melakukan ketiga langkah di atas, Anda bisa meletakkan cetakan ke dalam wadah berisi pasir. Isi wadah dengan pasir dan getarkan wadah secara perlahan hingga cetakan terlapisi seluruhnya dengan pasir kering. Logam cair kemudian dituangkan ke dalam cetakan dan didinginkan hingga terbentuk.
Setelah pencetakan, perlu untuk mengeluarkan coran dari wadah dan membersihkan permukaan coran dari residu dan pasir. Jika diperlukan ketelitian yang lebih tinggi untuk produk cor, finishing CNC dilakukan.
Di atas adalah proses Pengecoran Busa Hilang, yang mana timbulan limbah dapat sangat dikurangi dan pasir kering yang digunakan dalam pengecoran dapat didaur ulang. Pengecoran jenis ini dapat menghasilkan bentuk yang kompleks dengan tingkat penyelesaian dan presisi yang tinggi, serta dapat memenuhi kebutuhan di banyak bidang.
Bahan dan aplikasi umum
Coran busa yang hilang dapat digunakan dalam berbagai bahan, termasuk besi tuang, baja tuang, aluminium tuang, dan tembaga tuang. Untuk setiap material, skenario penerapan pengecoran juga sangat berbeda, dan tabel berikut akan memberi Anda pemahaman yang lebih cepat tentang skenario penerapan umum material tersebut.
|
Jenis bahan |
Model yang umum digunakan |
Skenario aplikasi yang umum |
|
besi cor |
HT250/HT300/QT200 |
Tempat tidur peralatan mesin, rumah mesin |
|
baja tuang |
ZG270-500/ZG20Cr13 |
Mesin pertambangan,-katup tahan korosi |
|
Aluminium cor |
A356/ZL104 |
Roda mobil, braket penerbangan |
|
Tuangkan perunggu |
C90300/C95500 |
Aksesori kelautan,-bantalan tahan aus |
Selain model-model yang umum digunakan di atas, kami juga dapat melakukan pengecoran material jenis lain sesuai kebutuhan pelanggan, Anda dipersilakan untuk menghubungi kami untuk mendapatkan layanan pengecoran yang tepat untuk Anda.

Kemampuan Teknis Pengecoran Busa yang Hilang
Di Hansheng Automation, kami mematuhi standar industri yang ketat untuk memastikan kinerja dan presisi setiap pengecoran.
| Parameter | Spesifikasi / Kemampuan |
|---|---|
| Maks. Ukuran Pemrosesan | 3800 mm × 1500 mm × 1200 mm (Kemampuan perusahaan secara keseluruhan, bergantung pada evaluasi proyek) |
| Toleransi Pengecoran (Umum) | ISO 8062 CT8 - CT9 (Toleransi bebas sekitar ±1mm) |
| Toleransi Pengecoran (Presisi Tinggi) | Toleransi tertentu yang dapat dicapai sebesar ±0,03 mm melalui pemesinan-pasca |
| Permukaan Selesai (Ra) | Ra 6.3 - 12.5 µm (Lebih baik dari pengecoran pasir, sebanding dengan pengecoran investasi) |
| Kisaran Berat | 0,5kg - 500kg |
| Minimal. Ketebalan Dinding | 3,0 mm (Tergantung material dan geometri; bisa lebih tipis untuk paduan aluminium) |
| Sudut Draf | 0 derajat (Tanpa Draf)– Keunggulan inti, memungkinkan pengecoran dinding vertikal sempurna. |
| Tunjangan Permesinan | 1,5 mm - 3.0 mm (Bentuk-hampir bersih, dapat mengurangi waktu pemesinan hingga 50%) |

Mengapa Memilih Busa Hilang? Perbandingan Proses
Memahami perbedaan antara Lost Foam, Sand Casting, dan Investment Casting membantu Anda memilih solusi{0}}yang paling hemat biaya untuk proyek Anda.
| Fitur | Pengecoran Busa Hilang | Pengecoran Pasir (Pasir Hijau) | Pengecoran Investasi (Lilin Hilang) |
| Kompleksitas Desain | Sangat Tinggi (Dapat mentransmisikan saluran internal yang kompleks tanpa inti) | Rendah hingga Sedang (Dibatasi oleh penempatan inti) | Tinggi |
| Permukaan Selesai | Luar biasa (Halus) | Kasar | Unggul (Seperti-cermin) |
| Akurasi Dimensi | Tinggi (CT8-CT9) | Rendah (CT10-CT12) | Sangat Tinggi (CT5-CT7) |
| Biaya Perkakas | Sedang (Cetakan aluminium untuk busa) | Rendah (Pola Kayu/Logam) | Tinggi (Logam mati untuk lilin) |
| Biaya Satuan | Lebih rendah untuk volume sedang/tinggi | Terendah untuk suku cadang sederhana | Paling tinggi |
| Garis Perpisahan | Tidak ada (Selesai mulus) | Ya (Membutuhkan penggilingan) | Tidak ada |
| Terbaik Untuk... | Bagian struktural yang kompleks, Rumah, Manifold | Suku cadang mesin berat yang sederhana | Paduan kecil, rumit,-bernilai tinggi |
Pertanyaan Umum
T: Apakah pengecoran busa yang hilang cocok untuk memproduksi komponen berukuran besar?
J: Ya, coran hingga 10 ton dapat diproduksi (misalnya tempat tidur mesin), namun termos besar dan pengocok khusus perlu disesuaikan.
Q: Bagaimana mengatasi masalah karburisasi coran baja?
A: Model STMMA (kandungan karbon 30% lebih rendah dari EPS) diadopsi, dan dekarburizer 0,1%-0,3% (seperti CaO) ditambahkan selama penuangan, dan suhu penuangan dikontrol lebih besar dari atau sama dengan 1550 derajat.
T: Apa penyebab dan solusi dari cacat umum (porositas, inklusi terak, kotak runtuh) pada coran busa yang hilang?
J: Porositas ini terutama disebabkan oleh fakta bahwa gas busa pirolisis tidak habis tepat waktu, yang dapat diperbaiki dengan meningkatkan suhu penuangan (1470-1580 derajat untuk besi cor kelabu) dan laju pemompaan vakum. Karena penyegelan sistem gerbang yang buruk atau keterlibatan partikel pasir, sambungan antara sariawan dan model perlu ditutup dengan lapisan yang cepat kering, dan tutupi bagian atas kotak pasir dengan kain asbes untuk mencegah partikel pasir terciprat, dan pada saat yang sama gunakan pasir resin untuk mengisi terlebih dahulu tepi kotak untuk memperkuat penyangga. Runtuhnya kotak sering kali disebabkan oleh tekanan negatif yang tidak mencukupi atau "kilatan" logam cair, sehingga perlu dipasang pengaku pasir resin di sekitar cangkir tuang dan menjaga tekanan negatif melalui pompa vakum frekuensi variabel.
T: Jenis coran apa yang tidak cocok untuk proses busa yang hilang?
A: Lost foam casting has clear restrictions on materials and structures: the most suitable gray cast iron (second to ductile iron, cast steel), low carbon steel and alloy steel need special treatment; The structure is suitable for complex parts (such as boxes and shells) with uniform wall thickness (10-20mm), and thick-walled parts (>50mm) mudah patah karena masuknya terak busa.
Tag populer: pengecoran busa yang hilang, Cina produsen, pemasok, pabrik pengecoran busa yang hilang, perusahaan casting, Pedagang grosir casting, agen casting, Pialang casting, Industri casting


