

Mengapa Penyelesaian Permukaan merupakan Kebutuhan Fungsional
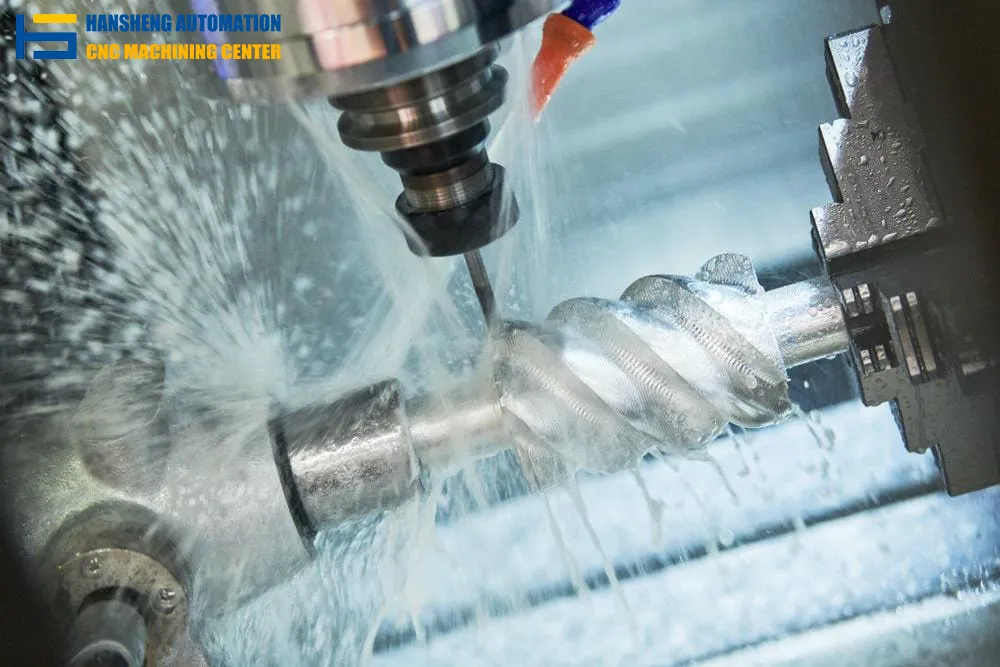
Saat dikeluarkan dari cetakan, coran mengalami beberapa cacat permukaan:
Terbakar-on: Pasir menyatu dengan logam pada suhu tinggi.
Dekarburisasi: Lapisan "lunak" pada baja tuang yang harus dibersihkan.
Kerak Oksida: Terbentuk selama pendinginan atau perlakuan panas.
Dampak terhadap Kinerja dan Umur
Hasil akhir yang buruk tidak hanya terlihat buruk. Adhesi lapisan gagal jika Ra (Rata-rata Kekasaran) terlalu rendah sehingga cat tidak bisa "menggigit". Sebaliknya, jika peledakan terlalu agresif, hal ini dapat menutupi retakan permukaan yang seharusnya tertangkap saat inspeksi NDT (Non-Destructive Testing).
Apa itu Sand Blasting (Peledakan Abrasive Udara)?
Mekanismenya: Presisi melalui Udara Peledakan pasir (yang disebut peledakan udara) menggunakan aliran udara berkecepatan tinggi untuk mendorong media. Ini adalah "alat bedah" dari layanan pengecoran logam. Karena tekanannya dapat disesuaikan (biasanya 40–100 PSI), tekanan ini ideal untuk geometri yang rumit.
Media Abrasive Modern Kami tidak lagi menggunakan pasir silika asli (lihat bagian "Keamanan" di bawah). Sebagai gantinya, kami menggunakan:
Aluminium Oksida (#24 - #120 Grit): Pemotongan yang tajam dan cepat-; ideal untuk mengetsa logam keras.
Manik-manik Kaca: Digunakan untuk "peening" atau finishing baja tahan karat dan aluminium untuk mendapatkan tampilan satin tanpa menghilangkan logam.
Manik-manik Keramik: Alternatif-dengan daya tahan tinggi yang memberikan hasil akhir yang konsisten selama proses produksi yang lama.

Apa itu Peledakan Tembakan (Wheel Blasting)?
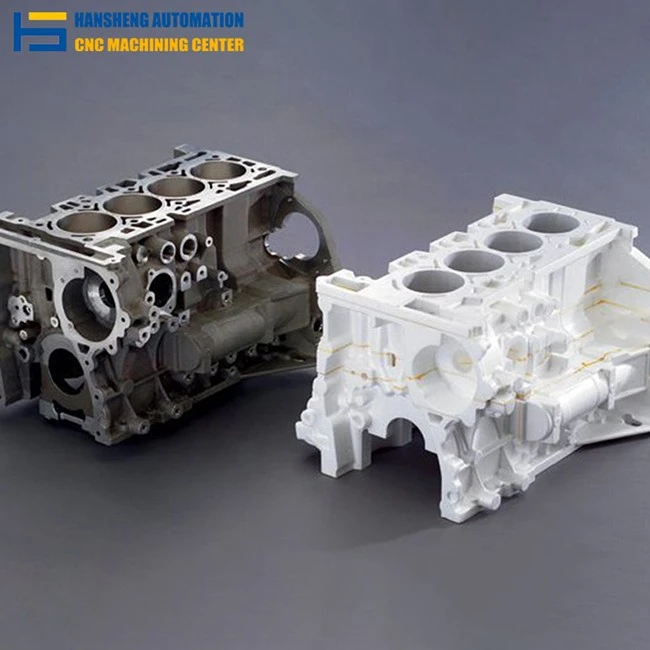
Mekanismenya: Energi Kinetik melalui Peledakan Tembakan Gaya Sentrifugal menggunakan roda turbin berkecepatan tinggi-untuk "melemparkan" tembakan logam. Ini adalah metode-produksi tinggi untuk komponen logam tuang yang memerlukan pembersihan-tugas berat.
Tembakan Baja vs. Pasir Baja: Pilih Profil Anda
Tembakan Baja (Bulat): Anggap saja ini sebagai palu kecil. Mereka memadatkan permukaan, menciptakan profil yang halus dan berlesung pipit.
Ini penting untuk pengambilan gambar
peening, yang meningkatkan ketahanan terhadap kelelahan.
Steel Grit (Angular): Ini bertindak seperti pahat kecil. Mereka menghilangkan kerak yang berat dan meninggalkan "profil jangkar" yang tajam dan bergerigi untuk lapisan epoksi yang tebal.
Catatan:Penggunaan tembakan baja pada coran aluminium dapat menyebabkan kontaminasi "penggelapan" atau galvanik. Selalu tentukan kawat baja tahan karat atau kawat-potongan aluminium untuk komponen non-besi.
Perbandingan Teknis: Peledakan Pasir vs. Peledakan Tembakan
|
Fitur |
Peledakan Pasir (Udara) |
Peledakan Tembakan (Roda) |
|
Sumber Daya |
Udara Terkompresi (Konsumsi Energi Tinggi) |
Roda Sentrifugal (Efisiensi Tinggi) |
|
Jenis Media |
Non-logam (Garnet, Manik-manik, Al2O3) |
Logam (Karbon/Baja Tahan Karat) |
|
Rentang Ra |
1,6 – 6,3 µm (Halus hingga Sedang) |
6.3 – 12.5+ µm (Sedang hingga Kasar) |
|
Penggunaan Khas |
Komponen presisi, rongga internal |
Pengecoran industri berat, suku cadang mobil |
|
Tingkat Daur Ulang |
Rendah (3-10 kali) |
Tinggi (200-500 kali) |
Bagaimana Peledakan Mempengaruhi "Profil" Casting
Memahami Nilai Ra
Dalam layanan pengecoran logam, Ra (Rata-rata Kekasaran) adalah metrik utama Anda.
Peledakan pasir adalah pilihan Anda-untuk suku cadang yang memerlukan Ra 3,2 atau lebih rendah.
Peledakan tembakan lebih efisien untuk-komponen tugas berat dengan Ra 6,3 hingga 12,5 yang dapat diterima untuk pengecatan industri.
Efek "Tembakan Peening".
Peledakan tembakan memberikan manfaat tersembunyi: Stres Kompresif. Dengan membombardir permukaan, Anda menutup porositas permukaan mikroskopis dan menimbulkan lapisan tegangan tekan yang secara signifikan memperlambat perambatan retakan. Demi keselamatan-bagian penting seperti buku jari kemudi atau rumah pompa, peledakan tembakan merupakan persyaratan fungsional, bukan sekadar pilihan estetika.
Skenario-Pemilihan Dunia Nyata
Aluminium Die Castings (Perumahan Elektronik)
Gunakan Sand Blasting dengan Manik-manik Kaca. Ini membersihkan flash tanpa mendistorsi-dimensi berdinding tipis.
01
Casing Pompa Besi Ulet
Gunakan Shot Blasting dengan Steel Grit. Ini secara agresif menghilangkan luka bakar-di pasir dan memberikan kebersihan "Sa 2.5" yang diperlukan untuk lapisan epoksi.
02
Pengecoran Investasi Baja Tahan Karat
Gunakan Sand Blasting dengan Garnet. Hal ini mencegah “kontaminasi karbon” (yang menyebabkan karat pada stainless) saat membersihkan saluran internal yang kompleks.
03
Pengecoran Baja Konstruksi Berat
Gunakan Shot Blasting (Roda Otomatis). Volume dan ketebalan skala membuat biaya peledakan udara manual-mahal.
04
Perbandingan Biaya
Meskipun peledakan pasir memiliki biaya pemasangan peralatan yang lebih rendah (lemari ledakan murah), biaya pengoperasiannya tinggi karena tenaga kerja dan penggunaan kembali media yang rendah.
Peledakan tembakan memerlukan investasi modal yang besar-mesin peledakan beroda, namun biaya-per-bagian dalam produksi-volume tinggi kira-kira 30-50% lebih rendah dibandingkan peledakan pasir karena media baja dapat didaur ulang ratusan kali.

Standar Permukaan
Jika pelanggan Anda menentukan penyelesaian akhir, kemungkinan besar mereka akan menggunakan standar berikut:
ISO 8501-1 (Kelas Sa):
Sa 2: Pembersihan Ledakan Menyeluruh.
Sa 2.5: Sangat Teliti (Dekat-White Metal). Ini adalah "standar industri" untuk-pengecoran berkualitas tinggi.
Sa 3: Pembersihan Ledakan pada Baja yang Bersih Secara Visual (Logam Putih).
SSPC-SP 10: Amerika Utara setara dengan Sa 2.5.
Kiat Pro: Selalu minta Analisis Saringan dan Laporan Profilometer kepada produsen Anda untuk memverifikasi bahwa media belum rusak dan nilai Ra sesuai spesifikasi.
Keselamatan Lingkungan & Pekerja: Peralihan dari Silika
Di pabrik jasa pengecoran logam modern, "Pasir" adalah istilah yang sudah ketinggalan zaman.
OSHA 1910.1053: Peraturan ini secara ketat membatasi paparan silika kristalin yang dapat terhirup.
Pengumpulan Debu: Fasilitas profesional harus menggunakan sistem pengumpulan debu-berfilter, tertutup-loop HEPA. Jika lantai pabrik pemasok tertutup debu, kontrol proses mereka (dan kualitas suku cadang Anda) kemungkinan besar akan terganggu.
Cara Memilih Pemasok Finishing Pengecoran yang Tepat

Saat memeriksa produsen jasa pengecoran logam, carilah tiga kemampuan berikut:
1. Keanekaragaman Media-Internal: Apakah mereka memiliki jalur terpisah untuk bagian besi dan non-besi untuk mencegah-kontaminasi silang?
2. Otomatis vs. Manual: Untuk pesanan-dalam jumlah besar, apakah mereka memiliki jalur ledakan robot atau roda-untuk memastikan konsistensi Ra?
3. Perlindungan Pasca-Ledakan: Apakah mereka langsung menawarkan minyak pencegah fosfat atau karat-? Bagian yang pecah dapat mulai "berkarat" dalam beberapa jam di lingkungan lembab.
Memilih antara sand blasting dan shot blasting adalah keseimbangan geometri, material, dan anggaran.
Butuh presisi dan hasil akhir yang indah pada bagian yang rumit? Peledakan pasir adalah pilihan Anda.
Butuh kecepatan, kekuatan lelah, dan{0}}efisiensi biaya untuk komponen besi berat? Peledakan tembakan selalu menang.
Siap mengoptimalkan proyek casting Anda? Tim teknik kami berspesialisasi dalam-komponen logam cor presisi tinggi dan finishing permukaan khusus. Hubungi kami untuk konsultasi teknis dan penawaran harga yang memenuhi persyaratan Sa dan Ra spesifik Anda.
Pertanyaan Umum
T: Untuk die casting aluminium berdinding tipis, sebaiknya saya memilih sand blasting atau shot blasting?
J: Kami merekomendasikan peledakan pasir (manik-manik kaca atau aluminium oksida halus). Media logam shot blasting menghasilkan gaya tumbukan yang terlalu besar, yang dapat merusak atau bahkan memecahkan bagian dinding yang tipis. Peledakan pasir menggunakan tekanan yang dapat disesuaikan (40–100 PSI), menjadikannya pilihan pembersihan yang lembut namun efektif tanpa mengubah dimensi penting.
T: Dapatkah saya menggunakan tembakan baja atau pasir baja pada coran baja tahan karat?
J: Tidak. Tembakan/pasir baja biasa akan menanamkan partikel besi ke permukaan baja tahan karat, yang kemudian menyebabkannya berkarat. Anda harus menggunakan media tembak baja tahan karat, kawat potong aluminium, atau media keramik. Untuk saluran internal yang kompleks, peledakan pasir dengan garnet atau aluminium oksida adalah metode yang lebih disukai untuk menghindari kontaminasi karbon sekaligus mencapai hasil akhir yang bersih.
T: Berapa perbedaan biaya sesungguhnya antara peledakan pasir dan peledakan tembakan? Mana yang lebih hemat?
J: Peledakan pasir memiliki biaya peralatan yang lebih rendah (lemari ledakan murah), namun biaya pengoperasiannya lebih tinggi karena media hanya digunakan kembali 3–10 kali dan membutuhkan banyak tenaga kerja.
Peledakan tembakan memerlukan investasi modal yang besar (mesin wheel blast), namun media baja dapat didaur ulang 200–500 kali. Untuk produksi bervolume tinggi, biaya per suku cadang kira-kira 30–50% lebih rendah dibandingkan peledakan pasir.
Q: Mengapa kita tidak bisa lagi menggunakan pasir silika asli?
J: Karena debu silika kristal di udara menyebabkan silikosis, penyakit paru-paru yang parah. Peraturan OSHA 1910.1053 secara ketat membatasi paparan. Pabrik pengecoran modern dan patuh menggunakan media alternatif seperti aluminium oksida, garnet, manik-manik kaca, atau peluru baja, dan mereka mengoperasikan pengumpulan debu loop tertutup dengan filter HEPA.